Accesorios electrosoldables
Codos, tees y manguitos con resistencia integrada.
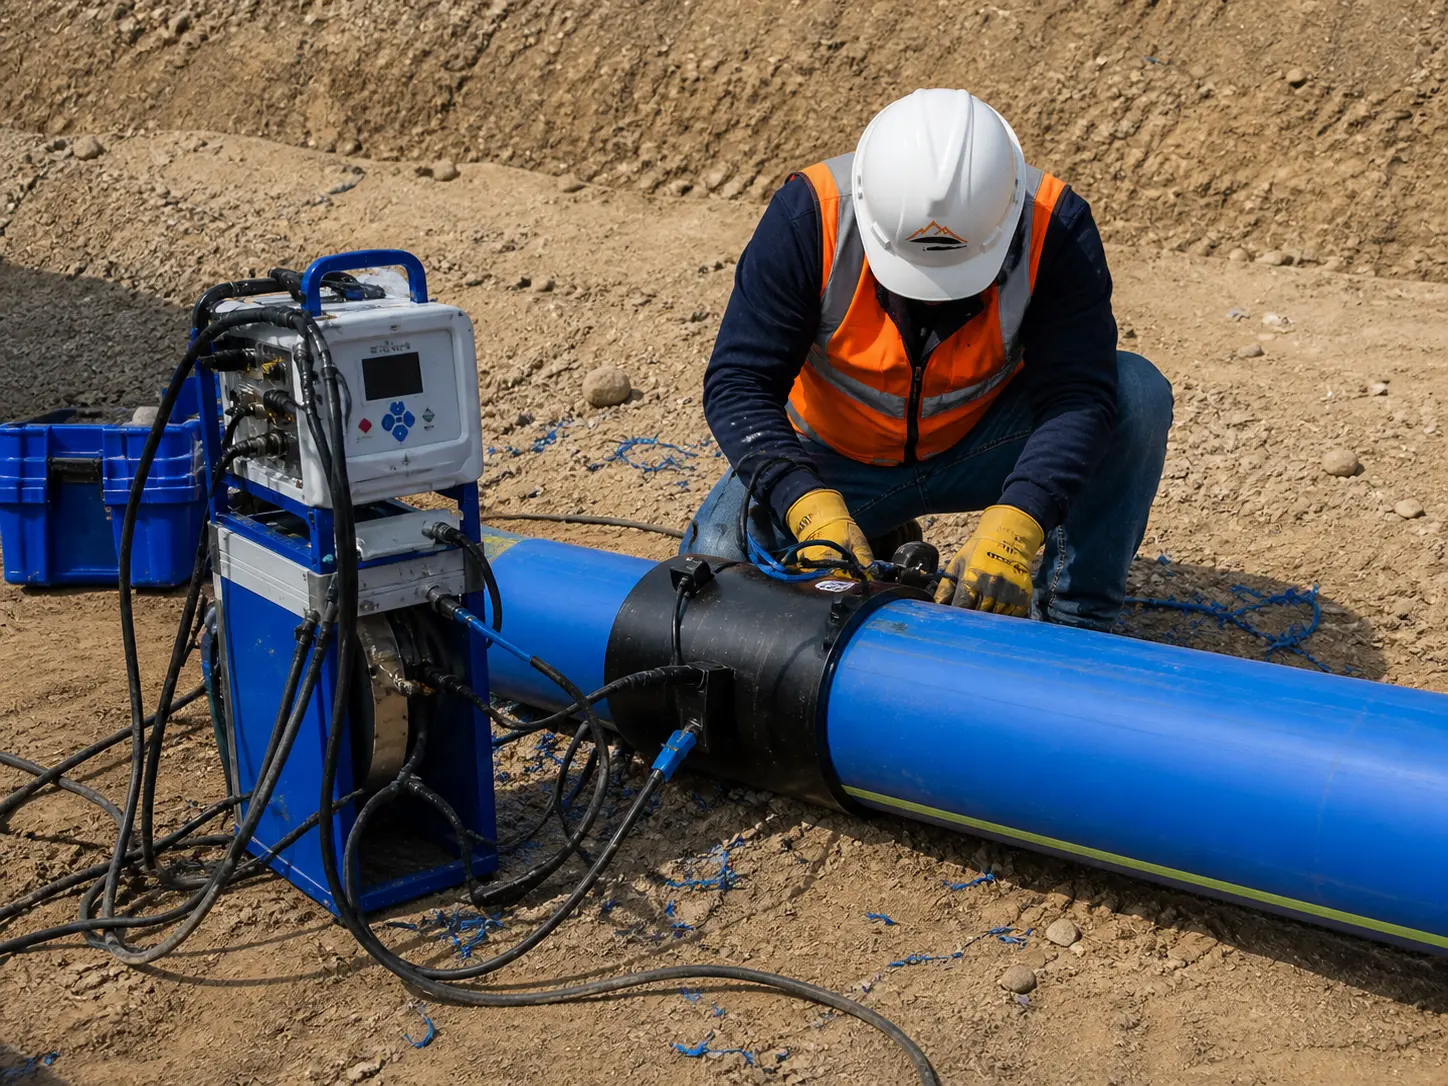
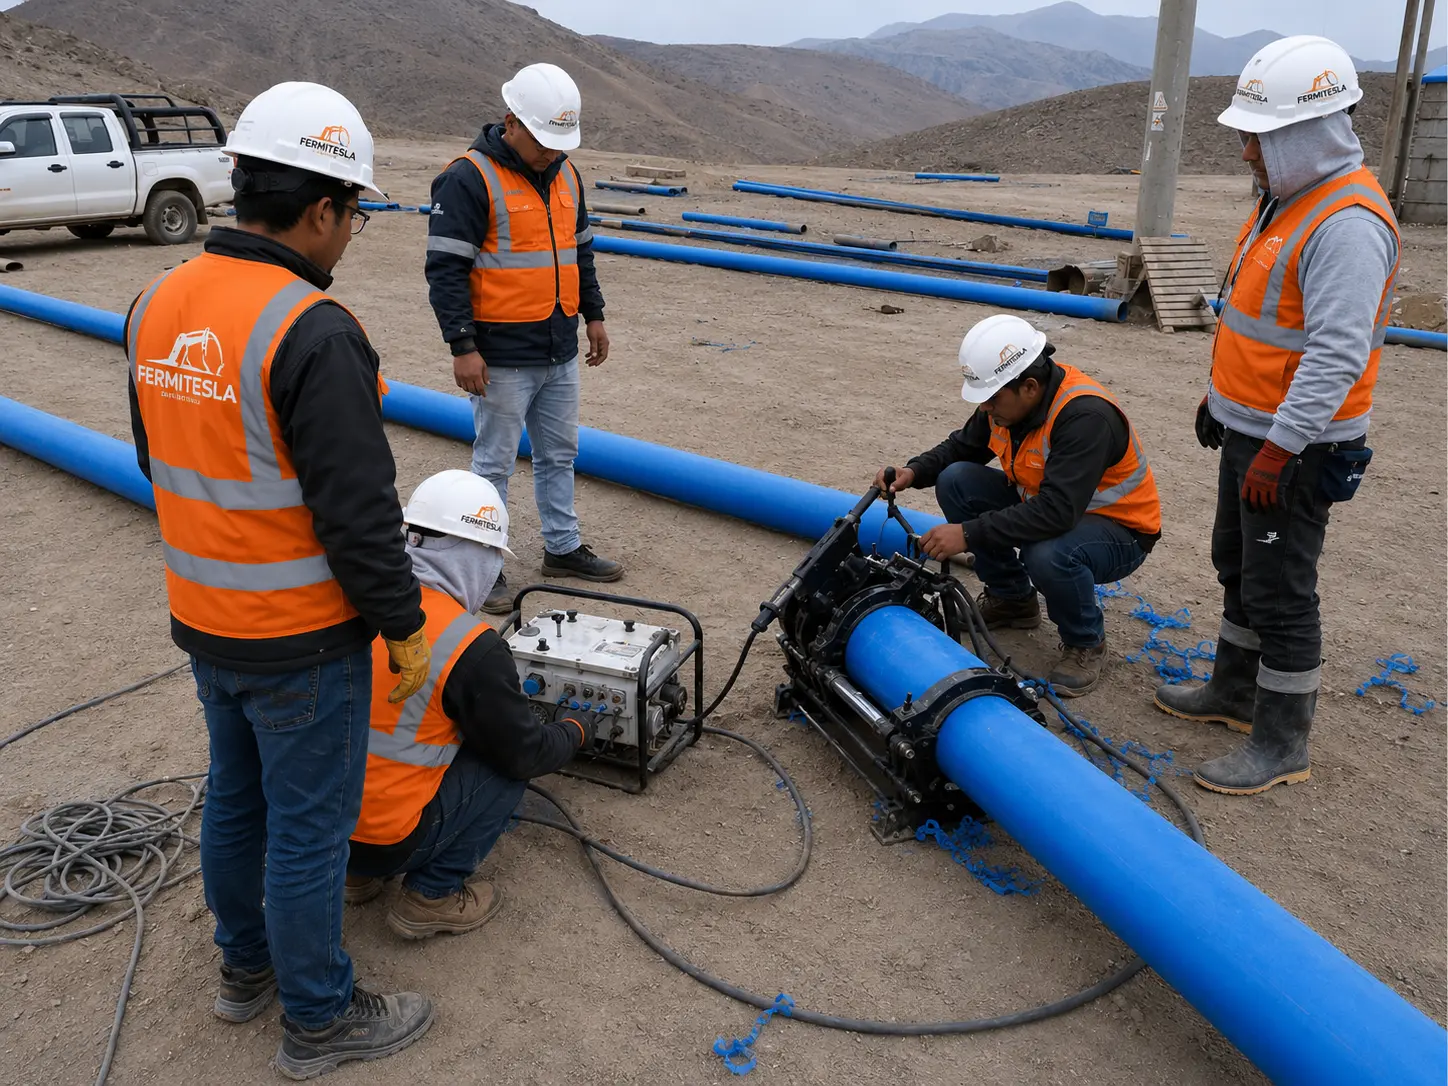
Uniones con accesorios electrosoldables para redes de agua, minería, saneamiento y agricultura.
La electrofusión une tuberías y accesorios HDPE mediante una resistencia eléctrica integrada en el accesorio, ideal para espacios reducidos, reparaciones y empalmes donde la termofusión a tope no es práctica.
Codos, tees y manguitos con resistencia integrada.
Solución ideal donde no entra la máquina de termofusión.
Empalme estanco y resistente para redes a presión.
Parámetros de fusión definidos por el accesorio.
En espacios reducidos, reparaciones y empalmes donde no es práctico usar la máquina a tope.
Sí, ofrecemos accesorios de electrofusión además del servicio de instalación.
Para redes de agua, saneamiento, minería y agricultura a presión.
Sí, brindamos el servicio en todo el Perú.
Cuando no se puede alinear y sujetar los tubos con la máquina de tope: reparaciones puntuales, zanjas estrechas, conexiones a líneas existentes, derivaciones con silla y uniones de tuberías con distinto SDR. En línea recta con espacio de trabajo, la termofusión a tope sigue siendo la opción de referencia.
Porque la superficie del HDPE que ha estado expuesta al ambiente desarrolla una capa oxidada que no fusiona con el accesorio. El raspado deja material limpio y activo. Sin ese paso la unión puede parecer correcta y fallar semanas después en servicio.
La reparación requiere despresurizar y secar el tramo, pero no obliga a cortar y reemplazar toda la línea: se resuelve con manguito o silla en el punto afectado. Esa es justamente la ventaja frente a la unión a tope.
Es un accesorio que se monta sobre una tubería existente para abrir una derivación sin cortarla. Se fusiona a la pared del tubo y, una vez consolidada la unión, se perfora a través de ella. Permite conectar un ramal nuevo a una línea ya instalada.
No. La resistencia interna ya cumplió su ciclo térmico y el material del accesorio ya fusionó. Un segundo ciclo no reproduce las condiciones de la unión original y no garantiza nada.
La electrofusión resuelve lo que la termofusión a tope no puede: reparar sin cortar la línea entera, unir en zanja estrecha, derivar sobre tubería existente y conectar donde no hay espacio para alinear la máquina.
Corte a escuadra del tubo y verificación de ovalización; redondeo si es necesario.
Retiro mecánico de la capa superficial oxidada en toda la zona de inserción.
Limpieza con el producto especificado y secado completo.
Inserción del accesorio hasta la marca y sujeción con alineador.
Lectura del código del accesorio y ejecución del ciclo por la máquina.
Permanencia inmovilizado durante todo el tiempo indicado por el accesorio.
Comprobación de los indicadores de fusión del accesorio.
Descarga o anotación del ciclo para trazabilidad.
La superficie del HDPE expuesta al ambiente desarrolla una capa oxidada que no fusiona. Hay que retirarla mecánicamente en toda la zona de inserción del accesorio. Es el paso que más se omite y el que causa más fallos.
Después de raspar, la zona se limpia con el producto adecuado y se deja secar. Grasa, polvo o humedad entre las superficies impiden la fusión.
El conjunto debe permanecer sujeto y sin movimiento durante todo el ciclo y el enfriamiento posterior. Cualquier desplazamiento en ese lapso compromete la unión.
La máquina lee el código del accesorio y ejecuta el ciclo. Registrar cada fusión —accesorio, parámetros y resultado— es lo que permite auditar la línea después.
Con estos datos la cotización sale ajustada y sin supuestos. Si te falta alguno, igual escríbenos: ayudamos a definirlo.
Ingenieros listos para cotizar y asesorar tu requerimiento en Lima y a nivel nacional con la mayor rapidez.
Déjanos tus datos y te enviamos la cotización a tu WhatsApp. Campos con * son obligatorios.