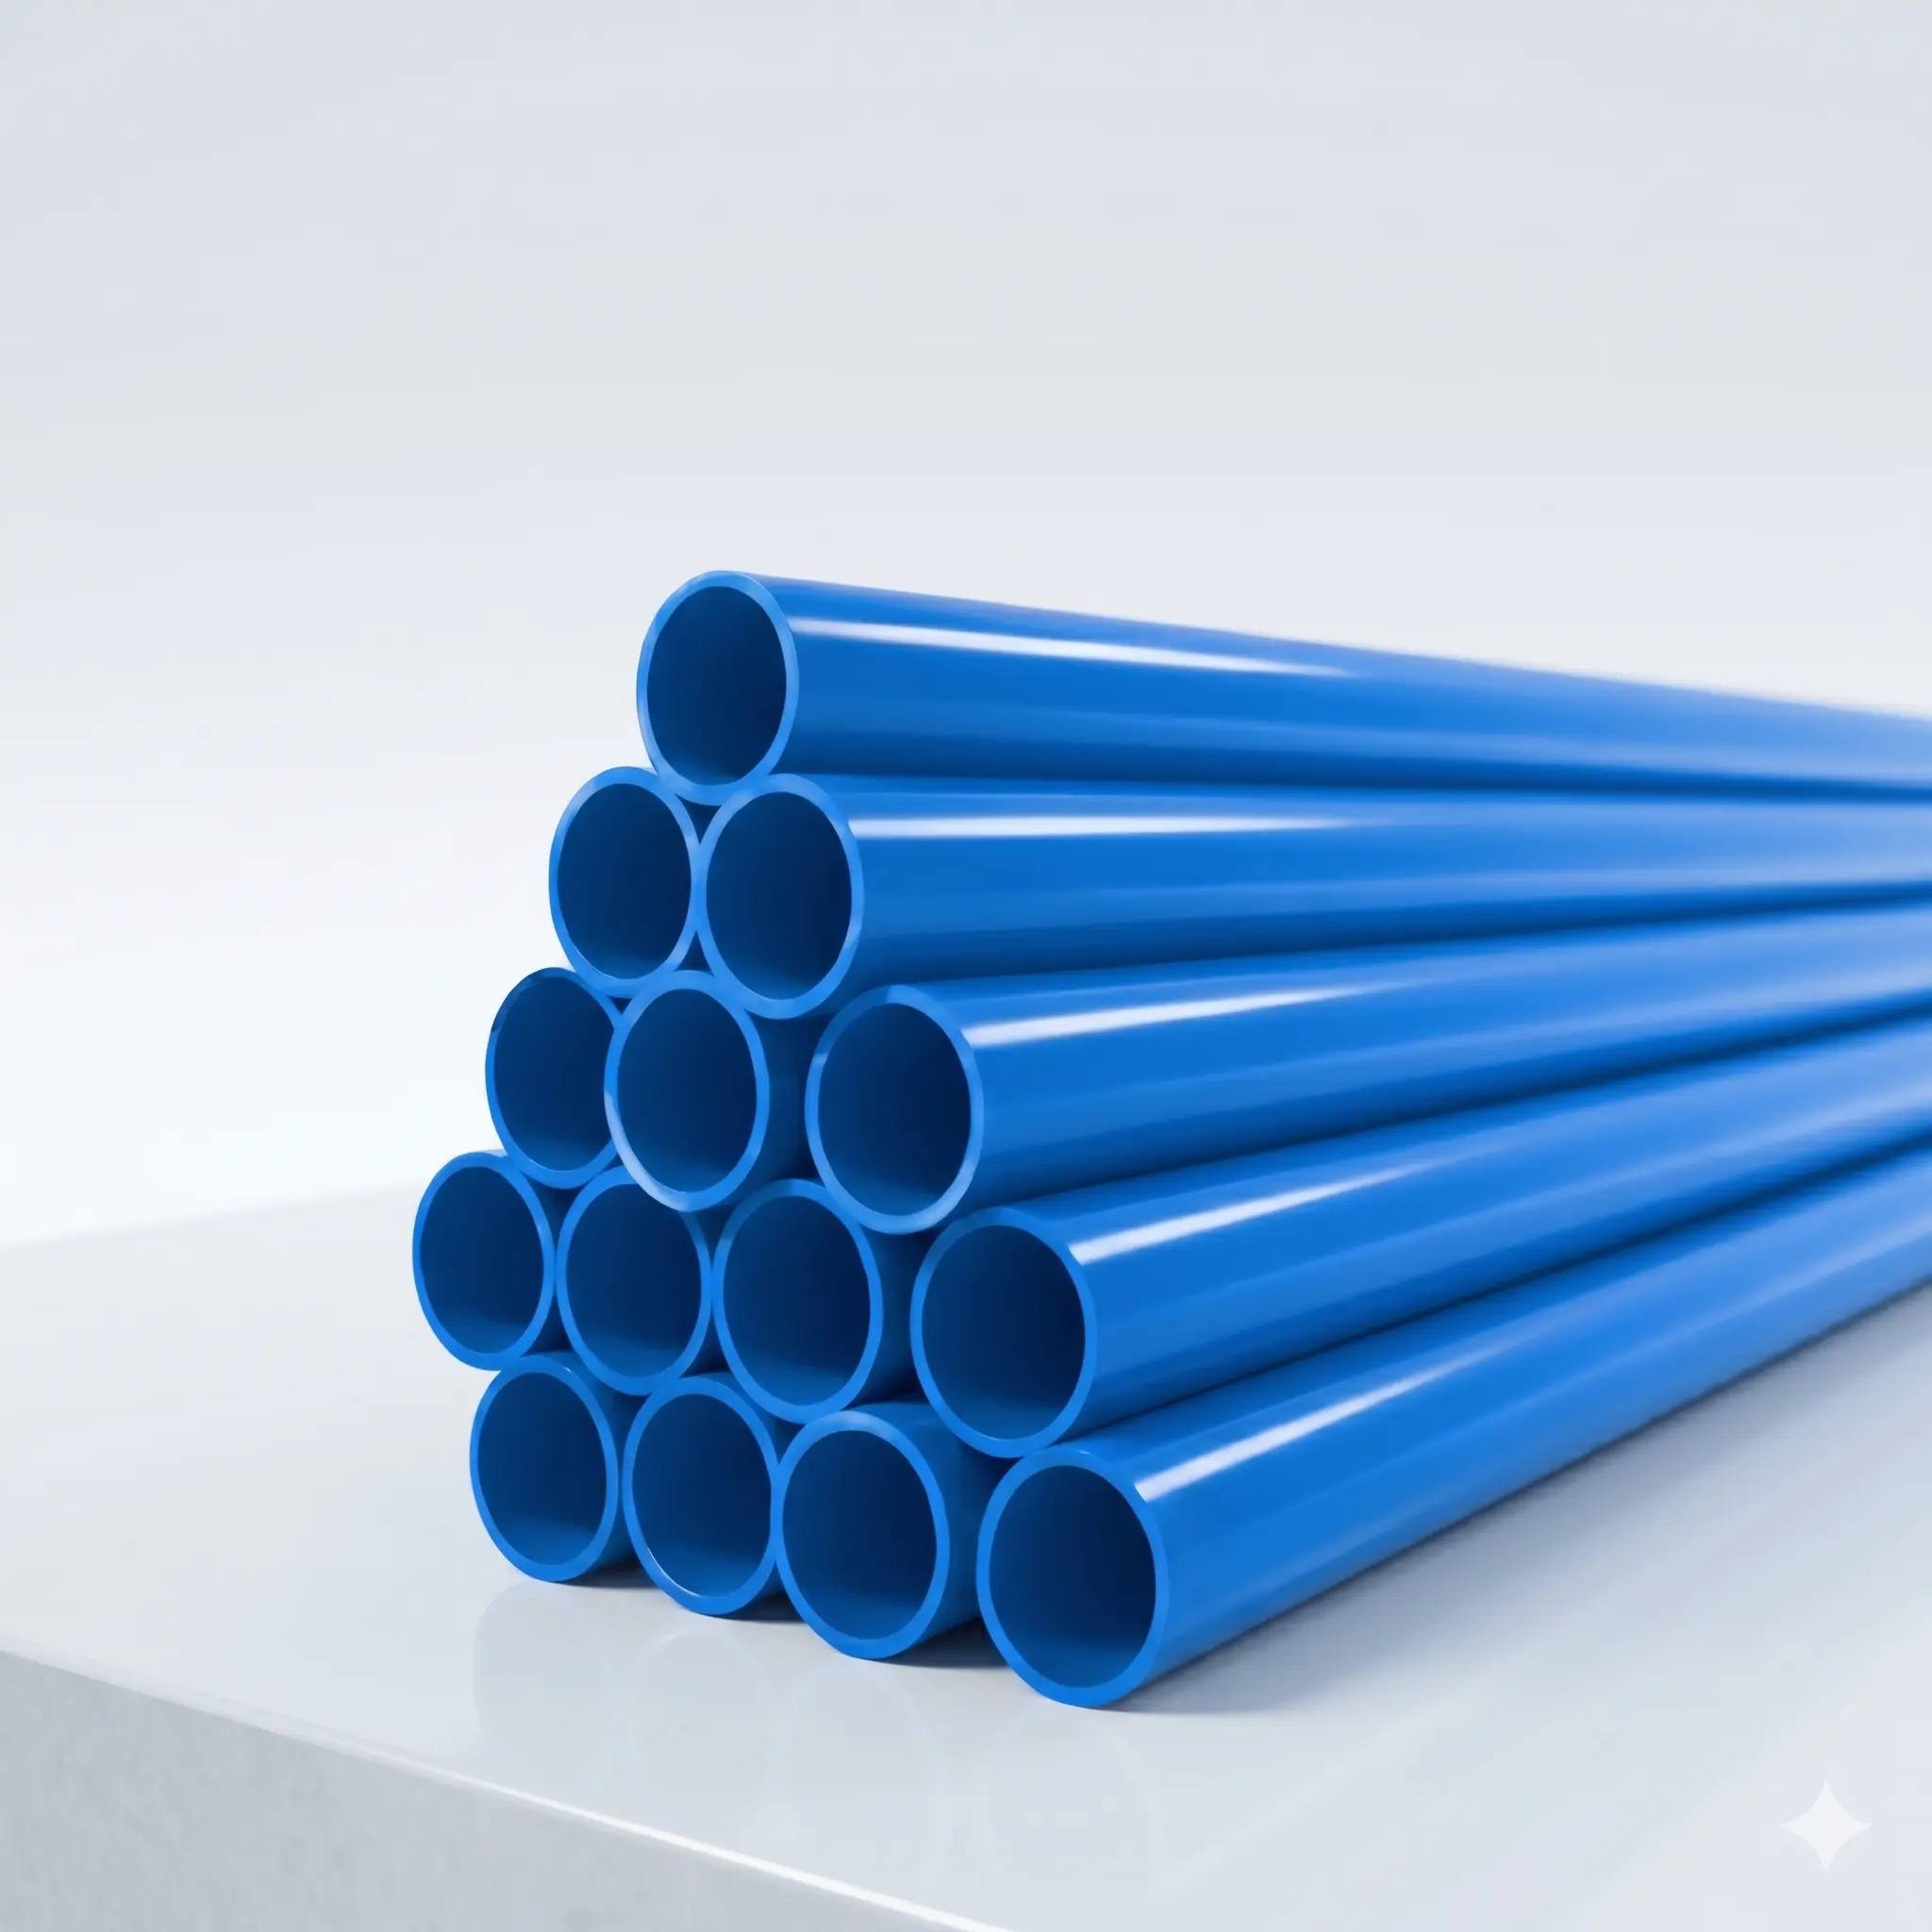
Unión a tope
Junta monolítica del mismo material, sin accesorios ni fugas.
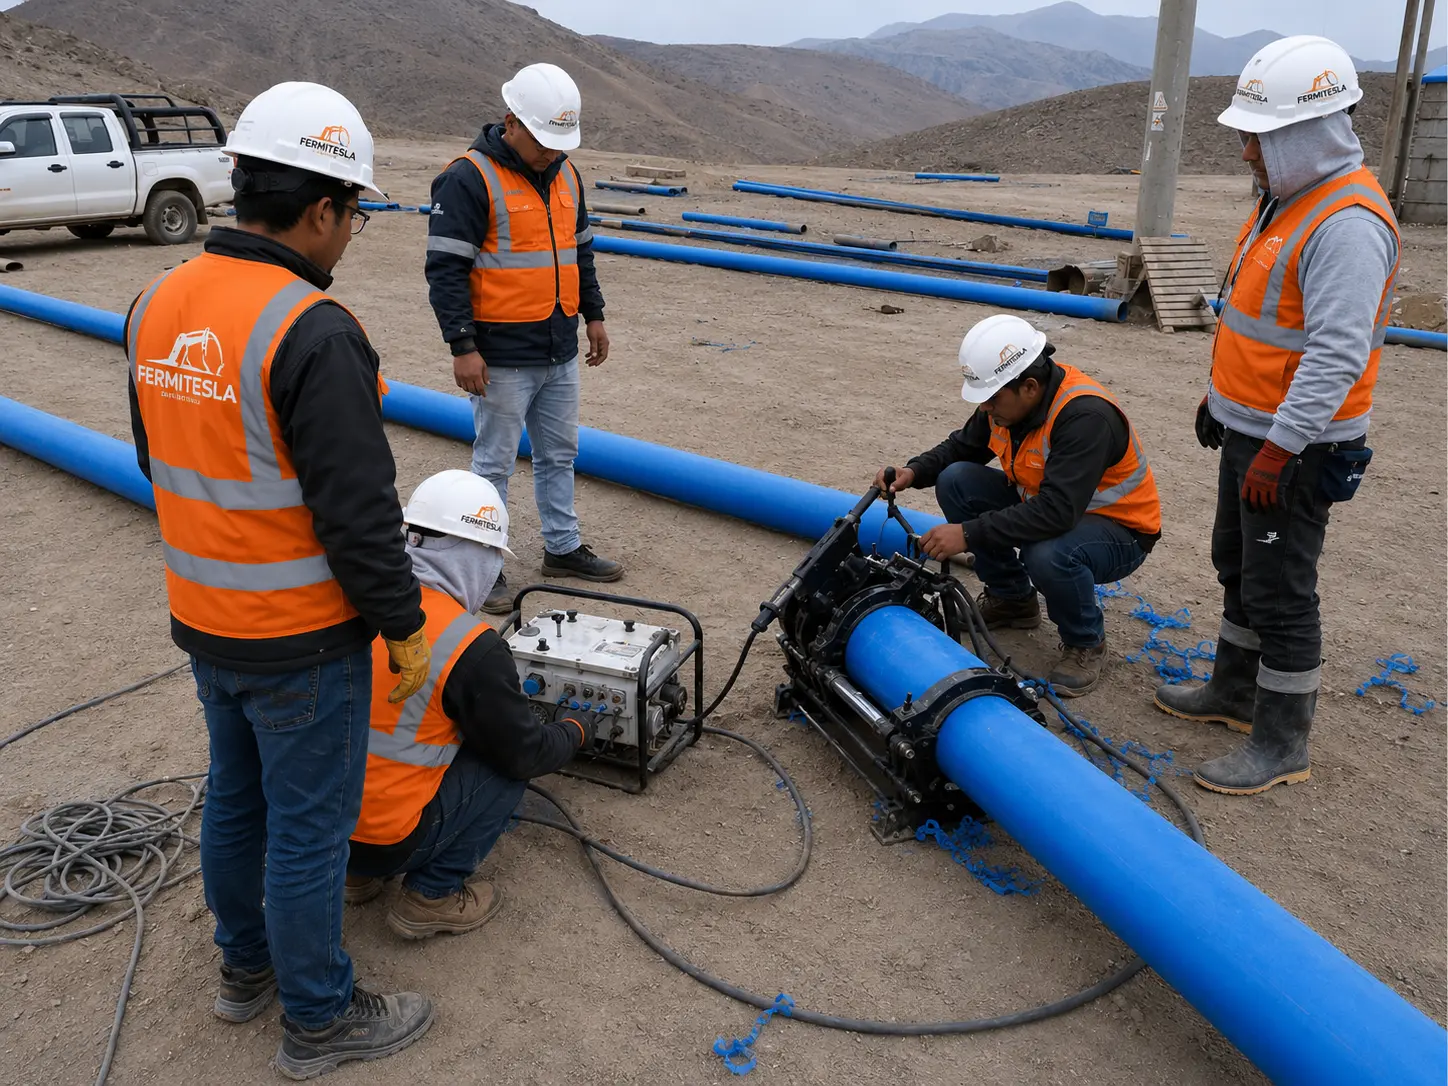
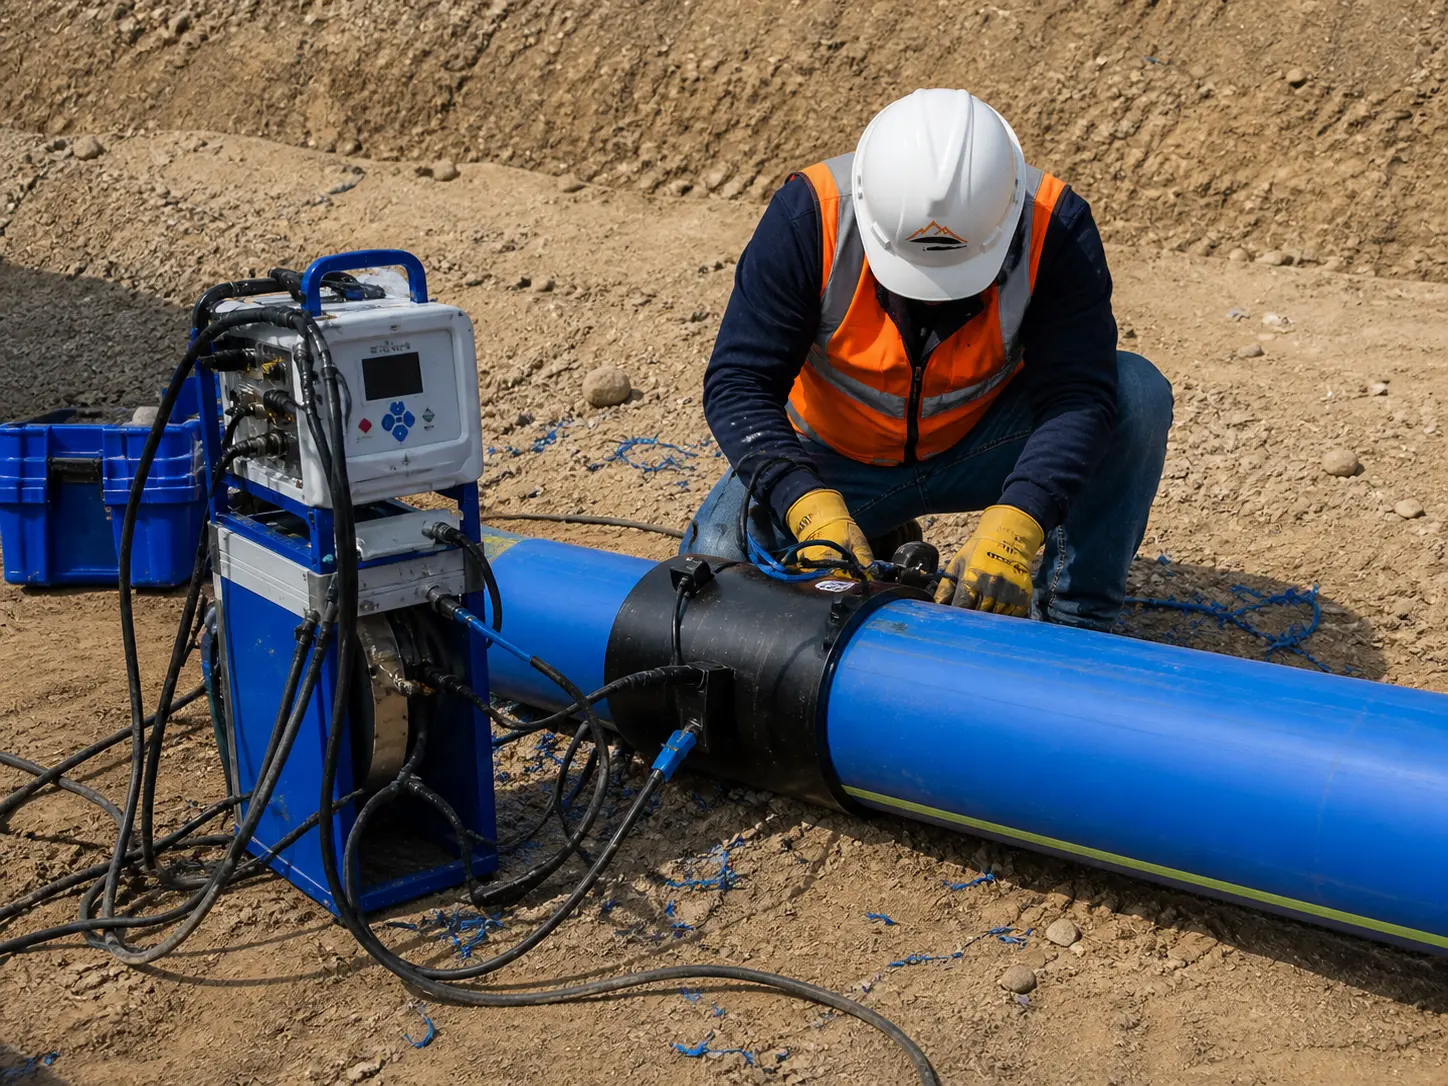
Soldadura a tope de tubería PE100 para minería, riego, saneamiento e industria con equipo calibrado.
La termofusión une tuberías HDPE calentando y presionando sus extremos hasta formar una junta monolítica, tan resistente como el propio tubo y sin puntos de fuga. Brindamos el servicio con equipo calibrado y personal técnico.
Junta monolítica del mismo material, sin accesorios ni fugas.
Máquinas de termofusión con control de temperatura y presión.
Operadores con experiencia en obra minera y de saneamiento.
Soldamos en campo según el avance de la instalación.
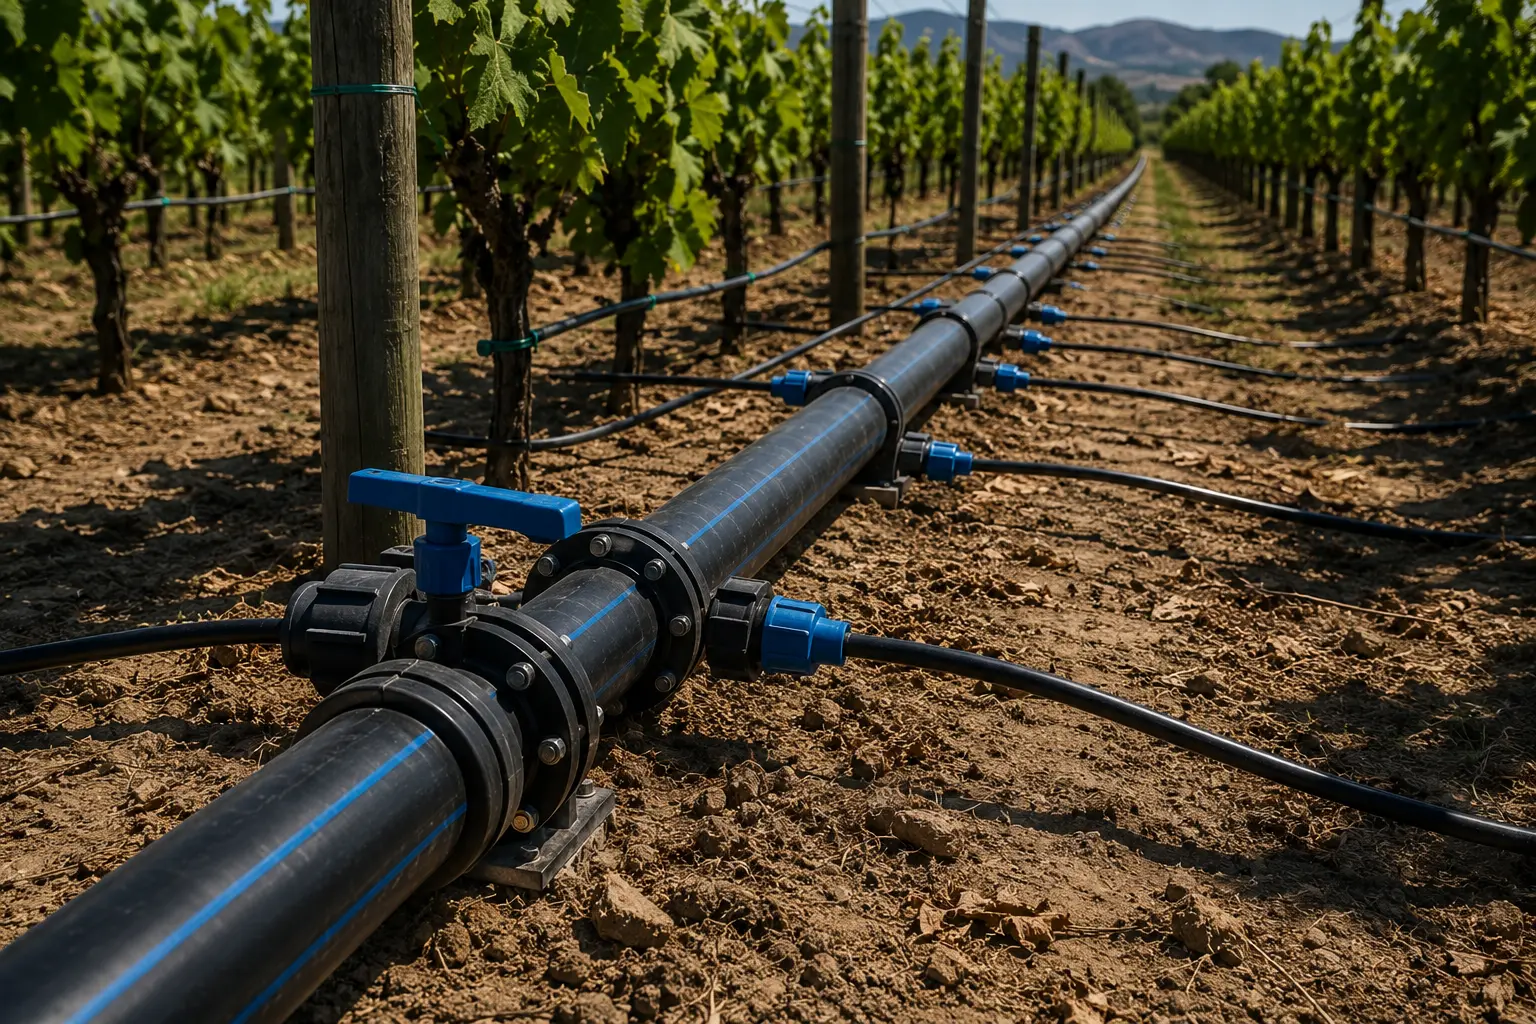
Trabajamos un amplio rango de diámetros PE100. Indícanos el diámetro y metrado del proyecto.
Según diámetro, cantidad de uniones, metrado y ubicación. Envíanos los datos y te cotizamos.
Sí, una termofusión bien ejecutada es tan resistente como la propia tubería.
Sí, movilizamos cuadrilla y equipo a obra en todo el Perú.
Una unión correctamente ejecutada forma una pieza continua con el tubo: el material fusiona y deja de haber junta. Por eso, en una línea bien soldada, la unión no es el punto débil. Toda la fiabilidad depende de haber respetado temperatura, presión y tiempos.
No a tope. La unión requiere que las caras enfrentadas coincidan en diámetro exterior y espesor de pared. Para unir tuberías de distinto SDR se recurre a electrofusión con accesorio adecuado o a unión bridada.
Depende del diámetro y del espesor: el tiempo de calentamiento y, sobre todo, el de enfriamiento bajo presión crecen con la pared del tubo. En diámetros grandes el enfriamiento es la etapa más larga del ciclo, y es la que no admite recortes.
Se hace en campo con normalidad; es la práctica habitual en líneas largas. Lo que sí requiere el campo es protección frente a viento, lluvia y polvo, y una fuente de energía estable para el equipo. En condiciones de sierra alta esas precauciones son determinantes.
La inspección visual del cordón —simetría, uniformidad y ausencia de desalineación— es el primer control. A eso se suma el registro de parámetros de cada unión y, al cierre, la prueba hidráulica de la línea completa. En obras exigentes puede pedirse además ensayo destructivo sobre probetas testigo.
La termofusión a tope es la unión de referencia en HDPE: fusiona los dos extremos hasta formar una sola pieza continua, sin accesorio intermedio. Bien ejecutada, la unión es tan resistente como el tubo. Mal ejecutada, se ve perfecta y falla en servicio.
Corte a escuadra, limpieza y secado de los extremos a unir.
Montaje en mordazas y verificación de que no hay desalineación entre tubos.
Mecanizado de ambas caras hasta obtener superficies planas y paralelas.
Contacto con plancha a temperatura controlada hasta formar el cordón inicial.
Retiro de plancha y unión bajo la presión especificada.
Mantenimiento de la presión durante todo el tiempo requerido por el espesor.
Inspección visual del cordón: simetría, uniformidad y ausencia de desalineación.
Anotación de parámetros por unión: es lo que permite trazabilidad posterior.
La unión a tope exige que ambos extremos tengan el mismo diámetro exterior y el mismo SDR. Si el espesor de pared no coincide, la fusión no es homogénea en toda la sección.
Temperatura de plancha, presión de arrastre, tiempo de calentamiento y tiempo de enfriamiento dependen del espesor de pared y de las condiciones del sitio. En sierra alta, con temperatura ambiente baja y viento, los parámetros cambian.
Es el paso que más se recorta por presión de plazo y el que más uniones arruina. Retirar la mordaza antes de tiempo deja una soldadura que no ha consolidado.
Extremos refrentados, limpios y secos, y tubos alineados sin desviación. Cualquier desalineación concentra tensión en el cordón de fusión.
Con estos datos la cotización sale ajustada y sin supuestos. Si te falta alguno, igual escríbenos: ayudamos a definirlo.
Ingenieros listos para cotizar y asesorar tu requerimiento en Lima y a nivel nacional con la mayor rapidez.
Déjanos tus datos y te enviamos la cotización a tu WhatsApp. Campos con * son obligatorios.